 পণ্য অনুসন্ধান করুন
ZN-L1270 উল্লম্ব যন্ত্র কেন্দ্র
Cat:উল্লম্ব যন্ত্র কেন্দ্র
মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন
দুটি কলাম, একটি ক্রস রেল, এবং একটি সহনশীলতা ব্যান্ড যা হয় দুই-শিফট উৎপাদনে টিকে থাকে বা চুপচাপ তিন বছরে অদৃশ্য হয়ে যায়। ক্রয় আদেশ স্বাক্ষর করার আগে কাগজে কি নিষ্পত্তি করতে হবে।
একটি 2,400 মিমি × 1,600 মিমি মোল্ড বেস চারটি ফিনিশড পকেট, কোণযুক্ত ওয়াটার-লাইন বস এবং পুরো মুখ জুড়ে 0.05 মিমি সমতলতা কলআউট সহ আসে। একটি 1,000 মিমি সি-ফ্রেম উল্লম্ব মেশিনিং সেন্টারে, সেই অংশটি তিনটি সেটআপ, তিনটি রি-ক্ল্যাম্প এবং একটি ত্রুটি স্ট্যাক হয়ে যায় যা গ্রাহকের আগে পরিদর্শন বিভাগ খুঁজে পায়।
প্রথম উপসংহার: একবার একটি ওয়ার্কপিস একটি অক্ষে মোটামুটি 1,500 মিমি অতিক্রম করলে, অথবা একটি একক ক্ল্যাম্পিংয়ে তিন বা তার বেশি মুখ কাটার প্রয়োজন হলে, একটি ডাবল কলামের CNC গ্যান্ট্রি মেশিনিং সেন্টার ব্যয়বহুল বিকল্প হওয়া বন্ধ করে এবং সাধারণত সস্তা হয়ে যায়, কারণ এটি সেটআপগুলি মুছে দেয়। কঠিন প্রশ্ন হল দ্বিতীয়টি। পাঁচ বছর দুই শিফটে কাজ করার পরও কি সহনশীলতা থাকবে? সেই উত্তরটি গঠন দ্বারা নির্ধারিত হয়, নিয়ন্ত্রণ ব্র্যান্ড দ্বারা নয়।
বিছানা থেকে দুটি স্তম্ভ উঠে যায়, একটি ক্রস রেল তাদের বিস্তৃত করে এবং স্পিন্ডেল হেড বা রাম সেই রেলপথ ধরে ভ্রমণ করে। একটি সি-ফ্রেম মেশিন থেকে পার্থক্য প্রসাধনী নয়। একটি সি-ফ্রেম ডিজাইনে স্পিন্ডলটি একটি একক কলামের একপাশে ঝুলে থাকে, তাই কাটিং ফোর্স সেই কলামটিকে কাজ থেকে দূরে ঠেলে দেয় এবং স্পিন্ডেল গরম হওয়ার সাথে সাথে কলামটি বৃদ্ধি পায়। একটি ডাবল কলাম মেশিন উভয় দিকের লুপ বন্ধ করে: দুটি কলাম লোড ভাগ করে, এবং তাপ ভর স্পিন্ডেল কেন্দ্ররেখা সম্পর্কে মোটামুটি প্রতিসম থাকে। সেই প্রতিসাম্যের কারণেই একটি গ্যান্ট্রি 2 মিটার মুখ জুড়ে সমতলতা ধরে রাখে যখন একটি সি-ফ্রেম মেশিন নিজের সাথে তর্ক শুরু করে।
পরীক্ষা করার জন্য প্রথম জিনিসগুলি হল বিছানা এবং কলাম ঢালাই, ক্রস রেল বিভাগ, রাম বিভাগ এবং টেবিল লোড রেটিং। একটি 12 টি ওয়ার্কপিস বহনকারী একটি গ্যান্ট্রি একটি 3 টি প্লেট বহনকারীর থেকে খুব আলাদা আচরণ করে, এমনকি যখন X ভ্রমণ অভিন্ন হয়।
দুটি গ্যান্ট্রি কোটেশনের মধ্যে বেশিরভাগ ব্যবধান তিনটি সিদ্ধান্ত থেকে আসে, তাদের মধ্যে কোনটিই পেইন্ট নয়।
| লেআউট | এটা কিভাবে নড়াচড়া করে | সেরা ফিট | জন্য সতর্ক |
|---|---|---|---|
| স্থির ক্রস রেল, ভ্রমণ টেবিল | টেবিল এক্সে চলে, রেলের উচ্চতা স্থির | সামঞ্জস্যপূর্ণ বেধের সমতল, প্রশস্ত প্লেট | সীমিত Z পরিসীমা; দীর্ঘ টেবিল ভ্রমণ মেঝে স্থান প্রয়োজন |
| উল্লম্ব-চলন্ত ক্রস রেল, স্থির টেবিল | রেল ওঠে এবং পড়ে, কাজ আটকে থাকে | লম্বা, ভারী অংশ যা কখনোই আবার আটকানো উচিত নয় | রেল ক্ল্যাম্পিং অনমনীয়তা এবং তাপীয় আচরণ |
| চলন্ত কলাম (গ্যান্ট্রি ভ্রমণ) | কলাম একটি দীর্ঘ বিছানা বরাবর ভ্রমণ | টাইপবার, প্রোফাইল এবং খুব দীর্ঘ অংশ | বিছানার দৈর্ঘ্য, সমতলকরণ এবং ভিত্তি খরচ |
| মেষের উপর পাঁচ-অক্ষের মাথা | রোটারি-টিল্টিং হেড প্লাস লিনিয়ার অ্যাক্স | কৌণিক পকেট এবং contoured পৃষ্ঠতল | অক্ষ প্রতি স্ট্যাকিং ত্রুটি; প্রোগ্রামিং খরচ |
ক্যাটালগ X, Y এবং Z ভ্রমণ যান্ত্রিক সীমার মধ্যে পরিমাপ করা হয়, আপনার প্রকৃতপক্ষে প্রয়োজনীয় পৃষ্ঠের মধ্যে নয়। ব্যবহারযোগ্য খাম হল অংশ, প্লাস ফিক্সচার প্লেট, প্লাস প্রোগ্রামের দীর্ঘতম টুল, প্লাস ক্ল্যাম্পিং ক্লিয়ারেন্স, বিয়োগ নিরাপত্তা মার্জিন বেশিরভাগ দোকানে 100 মিমি সেট করা হয়। ক্রেতা যারা একা অংশ অঙ্কন থেকে মেশিনের আকার সাধারণত অনুপস্থিত 150 মিমি পূরণ যখন ফেস মিল কাটা প্রবেশ.
তিনটি সংখ্যা প্রযুক্তিগত চুক্তির অন্তর্গত: সর্বোচ্চ টেবিল লোড কিলোগ্রামে, জেড স্ট্রোকের উভয় প্রান্তে নাক থেকে টেবিলের দূরত্ব এবং ক্রস রেলের নীচে ব্যবহারযোগ্য উচ্চতা। টেবিল কেন্দ্রে 8 t এর জন্য রেট করা একটি গ্যান্ট্রি চরম পর্যায়ে কম বহন করতে পারে, যা একটি কথোপকথন যা ডেলিভারির আগে থাকার চেয়ে মূল্যবান।
তথ্য — লিখিতভাবে সহনশীলতার দাবি রাখুন
জ্যামিতিক নির্ভুলতা সাধারণত ISO 230-1 এ যাচাই করা হয়, এবং একটি লেজার ইন্টারফেরোমিটার বা একটি বলবার ব্যবহার করে ISO 230-2-এ অবস্থান নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা। জিজ্ঞাসা করুন কোন যন্ত্র এবং কোন অক্ষ গ্রহণযোগ্যতা পরীক্ষা কভার করে। একটি উদ্ধৃতি যা একটি সংখ্যার নাম দেয় কিন্তু একটি পদ্ধতি নয় একটি বিপণন চিত্র।
গ্যান্ট্রি ক্রেতারা স্পিন্ডল স্পিড ও কম রিড টর্কের দিকে ঝোঁক। একটি 200 মিমি ফেস মিল একটি স্টিল প্লেট থেকে 4 মিমি নিচ্ছে তার জন্য কম-আরপিএম টর্ক, একটি শক্ত রাম এবং ভারী গাইড প্রয়োজন; 12,000 rpm সেই কাটের সাথে অপ্রাসঙ্গিক। যেখানে কাজটি অ্যালুমিনিয়াম বা গ্রাফাইট, সেখানে অগ্রাধিকারগুলি উল্টে যায় এবং দ্রুত র্যাপিড এবং উদার কুল্যান্ট ভলিউম কাঁচা কাটার শক্তির চেয়ে বেশি গুরুত্বপূর্ণ।
তাপীয় আচরণ একই সমস্যার শান্ত অর্ধেক। একটি সিমেট্রিক গ্যান্ট্রি একটি সি-ফ্রেমের চেয়ে বেশি অনুমানযোগ্যভাবে বৃদ্ধি পায়, তবে এটি এখনও বৃদ্ধি পায়। একটি যন্ত্র যা বারো ঘণ্টার চক্র ঠান্ডা শুরু করে সেটি 30 মিনিটের ওয়ার্ম-আপ চালানোর চেয়ে ভিন্ন জ্যামিতি দিয়ে শেষ করে। আঁটসাঁট ফ্ল্যাটনেস কলআউট ধারণ করা দোকানগুলি অপারেটরের কাছে ছেড়ে দেওয়ার পরিবর্তে প্রক্রিয়া শীটে সেই ওয়ার্ম-আপটি লিখতে হবে।
সতর্কতা - মেঝে মেশিনের অংশ
একটি মেঝেতে সমতল করা একটি গ্যান্ট্রি যা পরে স্থায়ী হয় তা মোচড় দেয় এবং প্রথম উপসর্গটি সাধারণত টাকুতে দোষ চাপানো সমতলতার সমস্যা। স্ল্যাবের পুরুত্ব নিশ্চিত করুন, বিচ্ছিন্ন প্যাডের অনুমতি দিন এবং উৎপাদনের প্রথম মাসের পরে সমতলকরণ পুনরায় পরীক্ষা করুন।
একটি বৃহৎ গ্যান্ট্রিতে একটি ঘূর্ণমান-কাত মাথা বা একটি ঘূর্ণমান টেবিল হল একটি প্রকৃত উত্পাদনশীলতার হাতিয়ার যখন একটি অংশ কোণযুক্ত পকেট, কনট্যুর করা পৃষ্ঠ বা বৈশিষ্ট্যগুলি পাঁচটি মুখে বহন করে, কারণ এটি এমন সেটআপগুলি সরিয়ে দেয় যা অন্যথায় একটি ক্রেনের প্রয়োজন হবে। এটি ফ্ল্যাট প্লেট মেশিন করার একটি ব্যয়বহুল উপায়।
সিদ্ধান্ত সঠিকতা বাজেট নিচে আসে. প্রতিটি যোগ করা অক্ষ তার নিজস্ব ত্রুটি অবদান রাখে, এবং মেশিনটিকে একবারে একটি অক্ষের পরিবর্তে ভলিউমট্রিকভাবে যাচাই করতে হবে। যদি কৌণিক কাজ চক্রের একটি ছোট অংশ হয়, একটি স্থির মাথা এবং একটি সঠিকভাবে নির্বাচিত ফিক্সচারই উত্তম বাণিজ্য; যদি জ্যামিতি অংশের বিন্দু হয়, ZNLM2214 ক্লাসে একটি পাঁচ-অক্ষের গ্যান্ট্রি সঠিক টুল।
যে অংশগুলি একটি 600 মিমি কিউবের ভিতরে ফিট করে এবং ভলিউমে চলে সেগুলি একটি উল্লম্ব মেশিনিং কেন্দ্রের অন্তর্গত। একটি ক্ল্যাম্পিংয়ে চারটি মুখের প্রয়োজন প্রিজম্যাটিক অংশগুলি a এর অন্তর্গত অনুভূমিক যন্ত্র কেন্দ্র , যেখানে চিপগুলি টাকু থেকে প্রায় নিজেরাই পড়ে যায়। বড়, ভারী অংশ যা অবশ্যই আটকে থাকবে তা একটি গ্যান্ট্রির অন্তর্গত।
প্রকৃত সীমানা শুধুমাত্র অংশের আকার নয় কিন্তু অংশ সরানোর খরচ। যখন ক্রেনের সময়, ফিক্সচারিং এবং দ্বিতীয় সেটআপের জন্য রি-ডেটামের ঝুঁকি মেশিন ফর্ম্যাটের মধ্যে মূল্যের পার্থক্যকে অতিক্রম করে, তখন গ্যান্ট্রি অংশ প্রতি খরচে জয়ী হয়।
একটি মেশিন যা তার গ্রহণযোগ্যতা শংসাপত্র পাস করে এবং যেটি ভাল যন্ত্রাংশ তৈরি করে তার মধ্যে ব্যবধানটি একটি পরীক্ষা কাটা দ্বারা বন্ধ করা হয়, একটি স্পেসিফিকেশন শীট দ্বারা নয়। একটি প্রতিনিধি workpiece উপর কাটা জন্য জিজ্ঞাসা করুন, বাস্তব ফিক্সচার মধ্যে, বাস্তব প্রোগ্রাম সঙ্গে.
সাফল্য - একটি ব্যবহারিক স্বীকৃতি তালিকা
একটি নির্মাতার কাছ থেকে কেনা যা চেইনের অংশগুলিকে নিয়ন্ত্রণ করে যা কঠোরতা নির্ধারণ করে তাও সাহায্য করে। জিয়াংসু চুয়াংজিয়া মেশিনারি, নান্টং ঝংনান ইন্টেলিজেন্ট টেকনোলজি গ্রুপের অংশ, 2000 সাল থেকে মেশিন টুল তৈরি করেছে, যা মেশিনিং সেন্টারে প্রসারিত করার আগে নির্ভুল পৃষ্ঠের গ্রাইন্ডার দিয়ে শুরু করে। গ্রুপটি প্রায় 100,000 বর্গ মিটার জুড়ে নিজস্ব ফাউন্ড্রি, শীট মেটাল এবং পেইন্টিংয়ের দোকান চালায় যার মধ্যে 30 জন সিনিয়র ইঞ্জিনিয়ার এবং 20 জন R&D প্রকৌশলী সহ 380 জনেরও বেশি কর্মচারী রয়েছে এবং একটি ডেডিকেটেড গ্রাইন্ডিং মেশিন রিসার্চ ইনস্টিটিউট রাখে। ঢালাই, পেইন্ট এবং এক ছাদের নিচে সমাবেশ যখন একটি কলাম বা বিছানা পুনরায় মেশিন করতে হয়।
দ গ্যান্ট্রি মেশিনিং সেন্টার পরিসীমা নীলকান্তমণি, স্বয়ংচালিত, নতুন শক্তি এবং ছাঁচ তৈরিতে প্রকাশিত অ্যাপ্লিকেশন এলাকা সহ উল্লম্ব, অনুভূমিক এবং ড্রিলিং-এন্ড-ট্যাপিং মেশিনের পাশাপাশি ডাবল কলাম, হেভি ডিউটি, বেল্ট ড্রাইভ এবং পাঁচ-অক্ষের লেআউটগুলি কভার করে।
ফিক্সচার থেকে খামের আকার করুন, অঙ্কন অংশ নয়। কিভাবে কাজ বসে, উপাদান থেকে টাকু এবং কাটা গভীরতা থেকে গাইড সিস্টেম থেকে রেল লেআউট চয়ন করুন। তারপরে বিল্ডারকে একটি নামযুক্ত পরীক্ষা পদ্ধতি, একটি লেজার বা বলবার রিপোর্ট এবং আপনার নিজের অংশের ক্লাসে একটি পরীক্ষা কাটতে ধরে রাখুন। একটি ডাবল কলামের সিএনসি গ্যান্ট্রি মেশিনিং সেন্টার যা ভ্রমণের পরিসংখ্যানের পরিবর্তে কাঠামোর উপর কেনা হয় যখন পরবর্তী প্রজন্মের যন্ত্রাংশ আসে তখনও সহনশীলতা ধরে রাখে।

মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন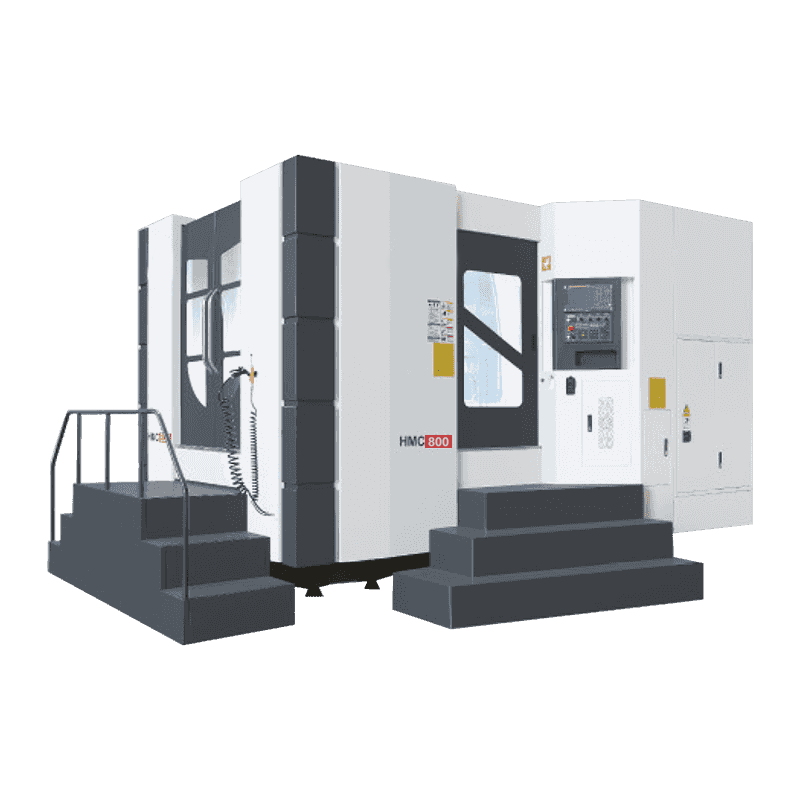
বিছানাটি উল্টানো টি স্ট্রচার লেউটআউট গ্রহণ করে, টেবিলটি ঘুরতে থাকে (এক্স অক্ষ), হেডস্টকটি উপরে এবং ওয়াই অক্ষ এবং কটি কাটি এবং উত্তর (জেড অক্ষ) সরে...
বিস্তারিত দেখুন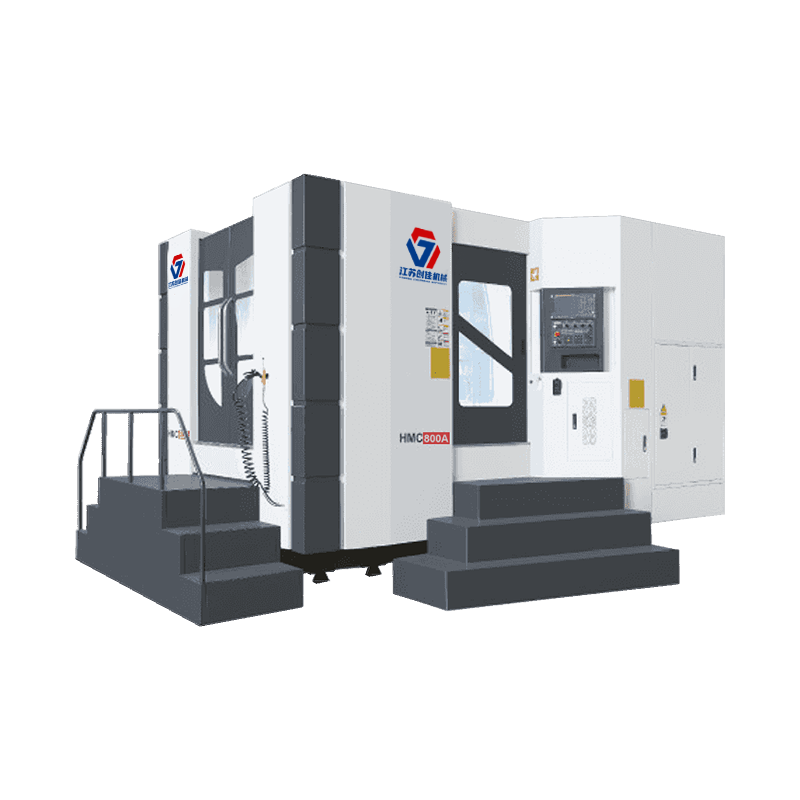
বিছানাটি একটি টিবাচক টি গঠন বিন্যাস গ্রহণ করে, টেবিলটি এবং উত্তর (জেড অক) সরে যায়, হেডস্টকটি উপরে এবং নীচে যায় (ই অক্ষ) এবং কলামটি বাম এবং ডেনে (...
বিস্তারিত দেখুন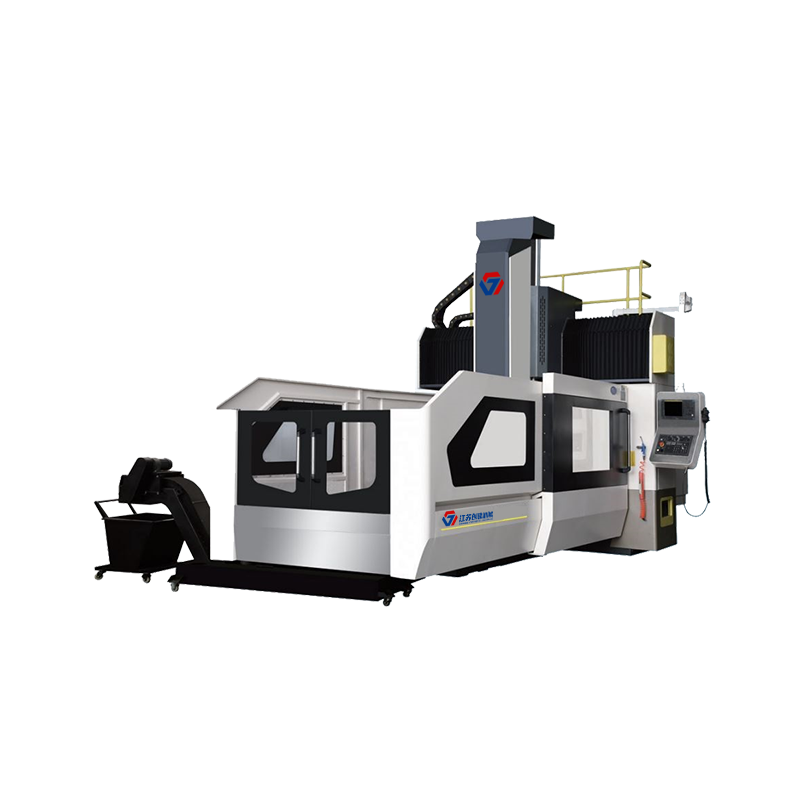
গ্যান্ট্রিট্রি মেশিন শক্তিশালীিং অপারেশনের এই সার্কের সমর্থন বহির্ভুত-শুল্ক রোলর রৈখটি গ্রহণ করে, যা তিন অংশে রাখা সহজ, কম ঘর্ষণ প্রতিরোধ, চলমান ব্...
বিস্তারিত দেখুন
মেশিনটি বিছানায় স্থির গ্যান্ট্রি ফ্রিম এবং চলন্ত টেবিলের গঠন গ্রহণ করে। মরীচি কলাম ইনটিগ্রেটেড নকশা, উচ্চ অনমনীয়তা এবং নেতাতা স্থপতি বৈশিষ্ট্য আছ...
বিস্তারিত দেখুন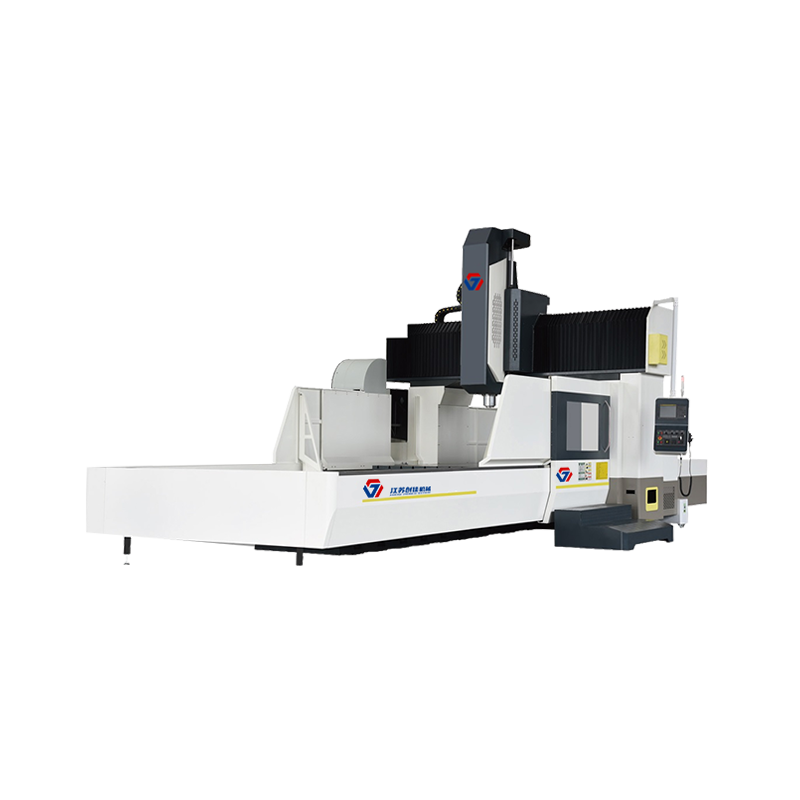
মেশিনটি বিছানায় স্থির গ্যান্ট্রি ফ্রিম এবং চলন্ত টেবিলের গঠন গ্রহণ করে। মরীচি কলাম ইনটিগ্রেটেড নকশা, উচ্চ অনমনীয়তা এবং নেতাতা স্থপতি বৈশিষ্ট্য আছ...
বিস্তারিত দেখুন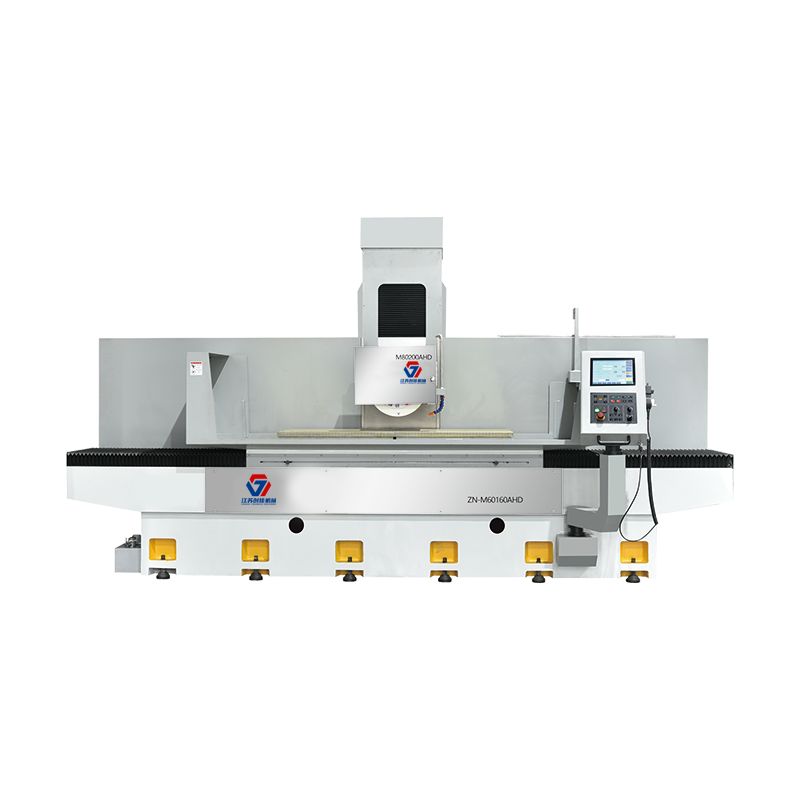
মেশিনের প্রধান ধাতব পদ্ধতি যেমন পছন্দের বিভিন্ন পদ্ধতি, ধাপ এবং নির্দিষ্ট আকৃতির নির্ভুলতার জন্য উপযুক্ত, এবং ব্যাপকভাবে স্বয়ংচালিত, ইলেকট্রক্স, চ...
বিস্তারিত দেখুন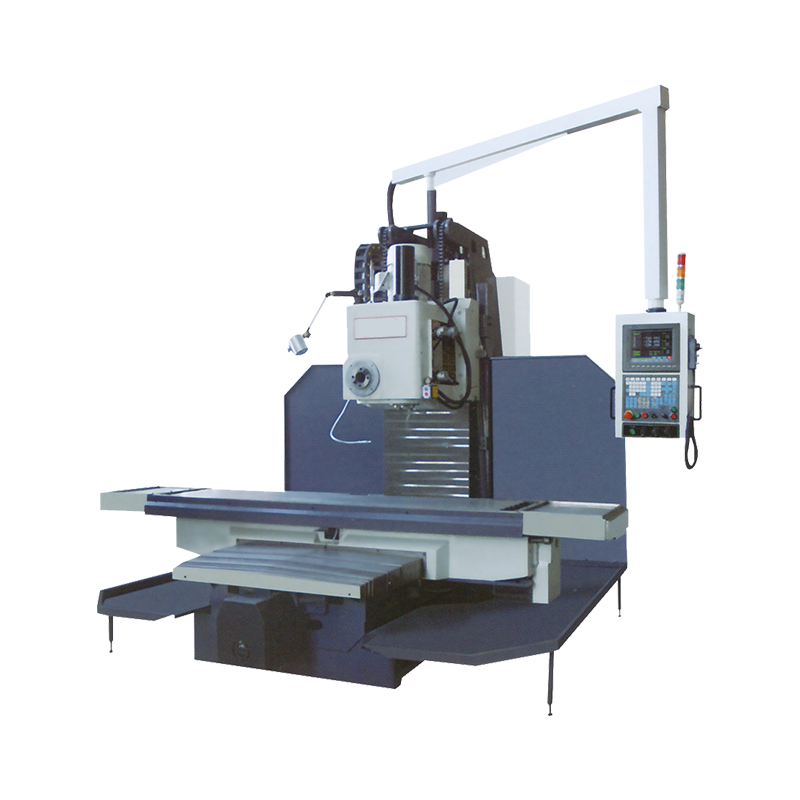
একটি উল্লম্ব এবং একটি অনুভূমিক গিয়ার হেডস্টক দ্বারা সজ্জিত, আউটপুট টার্ক বড়, কাটিয়া শক্তি। একবার ক্ল্যাম্পিং করার পরে, সমন্বয় এবং সমন্বয়ের সমত...
বিস্তারিত দেখুন
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
