 পণ্য অনুসন্ধান করুন
ZN-L1270 উল্লম্ব যন্ত্র কেন্দ্র
Cat:উল্লম্ব যন্ত্র কেন্দ্র
মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন
গ্যান্ট্রি মেশিনিং সেন্টার / ড্রাইভ ট্রেন
বেল্ট-চালিত সিএনসি গ্যান্ট্রি মেশিনিং সেন্টার: ড্রাইভ ট্রেন আসলে কী সিদ্ধান্ত নেয়
একটি গ্যান্ট্রিতে বেল্ট হ্রাস একটি টর্ক এবং জড়তা সিদ্ধান্ত, একটি শর্টকাট নয়। এখানে এটি কীভাবে সঠিকতা, রক্ষণাবেক্ষণ এবং বড় অংশের কাজের জন্য একটি মেশিনকে নির্দিষ্ট করার উপায়কে পুনরায় আকার দেয়।
যখন একজন নির্মাতা একটি গ্যান্ট্রি অক্ষের সার্ভো এবং বল স্ক্রুর মধ্যে একটি বেল্ট রাখেন, তখন প্রথম কারণটি সাধারণত খরচ সাশ্রয়ের পরিবর্তে টর্কের গুণন হয়। একটি সার্ভো একটি ভারী ক্রস-রেল ড্রাইভিং সরাসরি কাটিং বল এবং এটি সরানো সবকিছুর জড়তা সরবরাহ করতে হবে। একটি দুই-থেকে-এক বা তিন-থেকে-একটি হ্রাস যোগ করুন এবং মোটরটি দ্রুত বাঁকানোর সময় প্রতিফলিত লোডের প্রায় অর্ধেক বা এক তৃতীয়াংশ দেখতে পায়, যেখানে এটি আরও দক্ষতার সাথে কাজ করে।
দোকানের মেঝেতে তিনটি পরিণতি দেখা যায়:
ট্রেডটি সহজবোধ্য: আরও টর্ক মার্জিন, সামান্য কম দৃঢ়তা এবং একটি ব্যবহারযোগ্য যা অবশ্যই সঠিকভাবে টেনশন করতে হবে এবং সময়সূচীতে প্রতিস্থাপন করতে হবে। তিন বা চার মিটার রশ্মি সহ একটি গ্যান্ট্রিতে, যেখানে চলন্ত রেল এবং রাম লোড কেসকে প্রাধান্য দেয়, যে বাণিজ্য সাধারণত বেল্টের পক্ষে থাকে।
একটি গ্যান্ট্রিতে ড্রাইভ নির্বাচন খুব কমই একটি একক সিদ্ধান্ত। দীর্ঘ-ভ্রমণের অক্ষ, ক্রস-রেল এবং রাম প্রতিটি আলাদা সমাধান ব্যবহার করতে পারে এবং একটি মেশিন তাদের মিশ্রিত করতে পারে।
| ড্রাইভ কনফিগারেশন | সাধারণ গ্যান্ট্রি ব্যবহার | শক্তি | কি দেখতে হবে |
|---|---|---|---|
| সরাসরি জোড়া বল স্ক্রু | ক্রস-রেল, রাম, ছোট অক্ষ | উচ্চ দৃঢ়তা, কয়েক পরিধান অংশ | দীর্ঘ ভ্রমণের জন্য বড় সার্ভো, স্ক্রু তাপ, সমালোচনামূলক-গতি সীমা |
| বেল্ট-হ্রাস করা বল স্ক্রু | X এবং Y অক্ষ, মাঝারি থেকে দীর্ঘ ভ্রমণ | ঘূর্ণন সঁচারক বল গুণ, ছোট সার্ভো, তাপ বিচ্ছেদ | টান এবং প্রান্তিককরণ, পর্যায়ক্রমিক বেল্ট প্রতিস্থাপন |
| হেলিকাল র্যাক এবং পিনিয়ন | খুব দীর্ঘ ভ্রমণ, ভারী বিম | প্রায় সীমাহীন ভ্রমণ, উচ্চ জোর | প্রিলোড সেটিং, লুব্রিকেশন, গিয়ার পরিধান বছরের পর বছর ধরে |
| লিনিয়ার মোটর | উচ্চ-গতি বা উচ্চ-নির্ভুলতা বিশেষ | কোন যান্ত্রিক যোগাযোগ, খুব উচ্চ ত্বরণ | খরচ, কুলিং, চিপস এবং ধুলোর প্রতি সংবেদনশীলতা |
একটি প্রযুক্তির জন্য পছন্দের পরিবর্তে ওয়ার্কপিসটি মাথায় রেখে টেবিলটি পড়ুন। একটি ছাঁচ প্লেট যে একটি আয়না পৃষ্ঠ প্রয়োজন কঠোরতা এবং তাপ স্থায়িত্ব পুরস্কার. শত শত গর্ত সহ একটি অ্যালুমিনিয়াম কাঠামোগত অংশ ত্বরণ এবং দ্রুত অবস্থানের পুরষ্কার। একটি ভারী ইস্পাত ওয়েল্ডমেন্ট খোঁচা মার্জিন এবং স্যাঁতসেঁতে পুরস্কার দেয়। বেল্ট-হ্রাস করা বল স্ক্রুগুলি সেই পরিসরের মাঝখানে বসে এবং প্রায় দুই থেকে পাঁচ মিটার ভ্রমণের মধ্যে গ্যান্ট্রি অক্ষের জন্য সবচেয়ে সাধারণ উত্তর থাকে।
কোনো ড্রাইভ ট্রেন একটি ফ্রেমের জন্য ক্ষতিপূরণ দেয় না যা কাটার নিচে বিচ্যুত হয়। একটি গ্যান্ট্রির অনমনীয়তা বিছানা, কলাম, ক্রস-রেল এবং রাম নির্দেশিকা থেকে আসে; বেল্টটি কেবল যা গঠন শোষণ করতে পারে তা প্রেরণ করে। এই কারণেই এটা জানার জন্য অর্থপ্রদান করে যে কে ঢালাই এবং বেস উপাদানগুলিকে মেশিন করে, কেবলমাত্র কে মেশিনটি একত্রিত করে তা নয়।
জিয়াংসু চুয়াংজিয়া মেশিনারি, 2000 সালে নান্টং ঝংনান ইন্টেলিজেন্ট টেকনোলজি গ্রুপের মধ্যে প্রতিষ্ঠিত, প্রায় 100,000 বর্গ মিটারের একটি প্রোডাকশন পার্ক থেকে 30 জন সিনিয়র ইঞ্জিনিয়ার এবং 20 জন R&D ইঞ্জিনিয়ার সহ 380 টিরও বেশি কর্মচারী নিয়ে কাজ করে। গ্রুপটি নিজস্ব ফাউন্ড্রি, শীট মেটাল শপ এবং পেইন্টিং শপ, পাশাপাশি একটি গ্রাইন্ডিং মেশিন রিসার্চ ইনস্টিটিউট এবং একটি সিএডি ডিজাইন অফিস চালায়।
কাস্টিংগুলি অভ্যন্তরীণ উত্পাদিত হয় এবং এখানে সাইটের বিষয়বস্তুতে মেশিন করা হয়, কারণ বিছানার জ্যামিতি এবং রেল মাউন্টিং পৃষ্ঠগুলি ডেলিভারির পরে সংশোধন করার পরিবর্তে সমাবেশের আগে স্থির করা হয়। একই নীতি এই নোটে আচ্ছাদিত করা হয়েছে কিভাবে কঠোর বেস অংশ যন্ত্র নির্ভুলতা বহন করে .
গ্যান্ট্রি রেঞ্জের ভিতরে মডেলের নামগুলি ইতিমধ্যেই সংকেত কাঠামো: একটি উল্লম্বভাবে চলমান ক্রস-বিম সহ DLM4027, একটি ডাবল-কলাম লেআউটে ZNLM8030, এবং একটি ভারী-শুল্ক প্ল্যাটফর্ম হিসাবে ZNLM4025৷ বেল্ট-ড্রাইভের উদাহরণ হল ZNLM3023, যা তার ফিড অক্ষগুলিতে বেল্ট ট্রান্সমিশন ব্যবহার করে: একটি বড় কার্যকরী খাম, চলমান ভর যা অন্যথায় বড় আকারের সার্ভোর প্রয়োজন হবে এবং মোটরগুলি যেখানে সেগুলিকে পরিষেবা দেওয়া যেতে পারে সেখানে স্থাপন করা হয়।
আপনি যখন এই ধরনের মেশিনের মূল্যায়ন করেন, তখন মোটর-টু-স্ক্রু অনুপাত, বেল্টের প্রোফাইল এবং প্রস্থ এবং প্রস্তাবিত রি-টেনশন ব্যবধানের জন্য জিজ্ঞাসা করুন। এই তিনটি সংখ্যা একটি সর্বোচ্চ দ্রুত-ট্র্যাভার্স চিত্রের চেয়ে দৈনন্দিন আচরণ সম্পর্কে বেশি বলে।
বেল্টটি ড্রাইভ ট্রেনের সবচেয়ে কম ব্যয়বহুল অংশ এবং প্রবাহিত মাত্রার সবচেয়ে সাধারণ উৎস। বেশিরভাগ নির্মাতারা একটি HTD বা AT বিভাগে একটি বক্ররেখার দাঁত প্রোফাইল ব্যবহার করেন, পিচ এবং প্রস্থ অনুসারে। ছোট পুলিতে দাঁতের সংখ্যা মোড়ানো কোণ সেট করে: খুব কম দাঁত এবং বেল্ট পিক থ্রাস্টের নিচে পড়ে যায়, অনেক বেশি এবং অনুপাতটি অবাস্তব হয়ে যায়।
ব্যবহারিক নোট: একটি বেল্ট ড্রাইভ ব্যাকল্যাশ অপসারণ করে না, এটি স্থানান্তরিত করে যেখানে ব্যাকল্যাশ প্রদর্শিত হতে পারে। মোটর পুলি লক, তারপর বেল্ট, তারপর স্ক্রু নাট, সেই ক্রমে পরীক্ষা করুন, যখনই একটি মেশিন বিপরীতে অবস্থান হারাতে শুরু করে।
চুয়াংজিয়া নীলকান্তমণি, স্বয়ংচালিত, নতুন শক্তি এবং ছাঁচ তৈরির শিল্পগুলির মধ্যে তার মেশিনগুলি পরিবেশন করে এবং এই চারটি ক্ষেত্র বিভিন্ন উপায়ে একটি গ্যান্ট্রিকে চাপ দেয়৷
নীলকান্তমণি এবং অন্যান্য শক্ত, ভঙ্গুর পদার্থগুলি কাঁচা গতির চেয়ে কঠোরতা এবং মসৃণ গতিকে বেশি পুরস্কৃত করে, কারণ প্রান্ত চিপিং এবং পৃষ্ঠের গুণমান সীমাবদ্ধ কারণ। লম্বা ফিনিশিং পাস জুড়ে ছাঁচের কাজের পুরষ্কার কনট্যুরিং নির্ভুলতা। স্বয়ংচালিত এবং নতুন শক্তির অংশগুলি সাধারণত অ্যালুমিনিয়ামের হয়, যেখানে ত্বরণ, সরঞ্জাম পরিবর্তনের সময় এবং চিপ উচ্ছেদ সবচেয়ে গুরুত্বপূর্ণ। ভারী ইস্পাত এবং ঢালাই লোহার পুরস্কার থ্রাস্ট মার্জিন এবং স্যাঁতসেঁতে, যেখানে একটি ভারী-শুল্ক গ্যান্ট্রি প্ল্যাটফর্ম তার খরচ উপার্জন করে।
কৌণিক বৈশিষ্ট্য এবং ত্রিমাত্রিক পৃষ্ঠ যা তিনটি অক্ষে পৌঁছানো যায় না তাদের আলাদা উত্তর প্রয়োজন। ZNLM2214-এর মতো একটি পাঁচ-অক্ষের গ্যান্ট্রি একই কাঠামোগত প্ল্যাটফর্মে দুটি ঘূর্ণমান অক্ষ যুক্ত করে, তাই রৈখিক ড্রাইভ ট্রেনটিকে এখনও অতিরিক্ত ভরের জন্য এবং টুল টিপ রেল থেকে অনেক দূরে বসার জন্য মাপ করতে হবে।
একটি সতর্কতা চারটি শিল্পে প্রযোজ্য: উৎপাদন অংশের সাথে সাদৃশ্যপূর্ণ ডেটা কাটিয়া গ্রহণযোগ্যতা পরীক্ষা চালান, হালকা ফিনিশিং পাস বেছে নেওয়া হয়নি কারণ এটি একটি পরিষ্কার প্রতিবেদন তৈরি করে।
একটি ক্রয় আদেশ অনুমোদন করার আগে, লিখিতভাবে নিম্নলিখিত পান। এই প্রশ্নগুলি অস্বাভাবিক, এবং তারা সিদ্ধান্ত নেয় যে মেশিনটি এখনও তিন বছরে সহনশীলতা রাখে কিনা।
জন্য দেখুন: একটি বেল্ট স্পেসিফিকেশন অনুপাত এবং পুলি ডেটা ছাড়াই শুধুমাত্র একটি ব্র্যান্ড এবং অংশ নম্বর হিসাবে উদ্ধৃত করা হয়েছে। অনুপাত খোঁচা এবং রেজোলিউশন নির্ধারণ করে; অক্ষটি কীভাবে আচরণ করবে সে সম্পর্কে একা অংশ সংখ্যা কিছুই বলে না।
অভিন্ন খাম এবং অভিন্ন কন্ট্রোলার বিকল্পগুলির সাথে দুটি গ্যান্ট্রি মেশিন বিভিন্ন মেশিনের মতো আচরণ করতে পারে, কারণ একটি আসল ওয়ার্কপিসের চারপাশে নির্দিষ্ট করা হয়েছিল এবং অন্যটি একটি মূল্য লক্ষ্যের চারপাশে নির্দিষ্ট করা হয়েছিল।
একটি CNC গ্যান্ট্রি মেশিনিং সেন্টারে বেল্ট চালিত অক্ষ একটি ইচ্ছাকৃত ইঞ্জিনিয়ারিং পছন্দ: তারা থ্রাস্ট মার্জিন কিনে, ছোট সার্ভোকে অনুমতি দেয় এবং মোটর তাপকে স্ক্রু থেকে দূরে রাখে। বিনিময়ে, মেশিনটি সঠিক উত্তেজনা, একটি পরিষ্কার কাজের পরিবেশ এবং রক্ষণাবেক্ষণের সময়সূচী চায় যা কেউ আসলে অনুসরণ করে।
কাঠামোর সাথে একসাথে ড্রাইভ বিচার করুন। কে বিছানা কাস্ট করে, রেলের উপরিভাগগুলি কীভাবে মেশিন করা হয় এবং নির্মাতা কী রি-টেনশন ব্যবধানের পরামর্শ দেন তা জিজ্ঞাসা করুন। নির্দিষ্ট উত্তরের অর্থ হল বেল্টটি এমন অংশ হওয়ার সম্ভাবনা নেই যা আপনার সহনশীলতাকে সীমাবদ্ধ করে; অস্পষ্ট উত্তর মানে কোন ড্রাইভ কনফিগারেশন ইনস্টলেশন উদ্ধার করবে না।
কি ভালো দেখায়: একজন নির্মাতা যিনি বেল্টের অনুপাত, টেনশনের মান এবং ডেলিভারির সময় পুনঃ-টেনশন ব্যবধানটি ইতিমধ্যেই দেখিয়েছেন যে তাকটিতে যা ছিল তা থেকে একত্রিত হওয়ার পরিবর্তে অক্ষটি নির্দিষ্ট করা হয়েছিল৷

মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন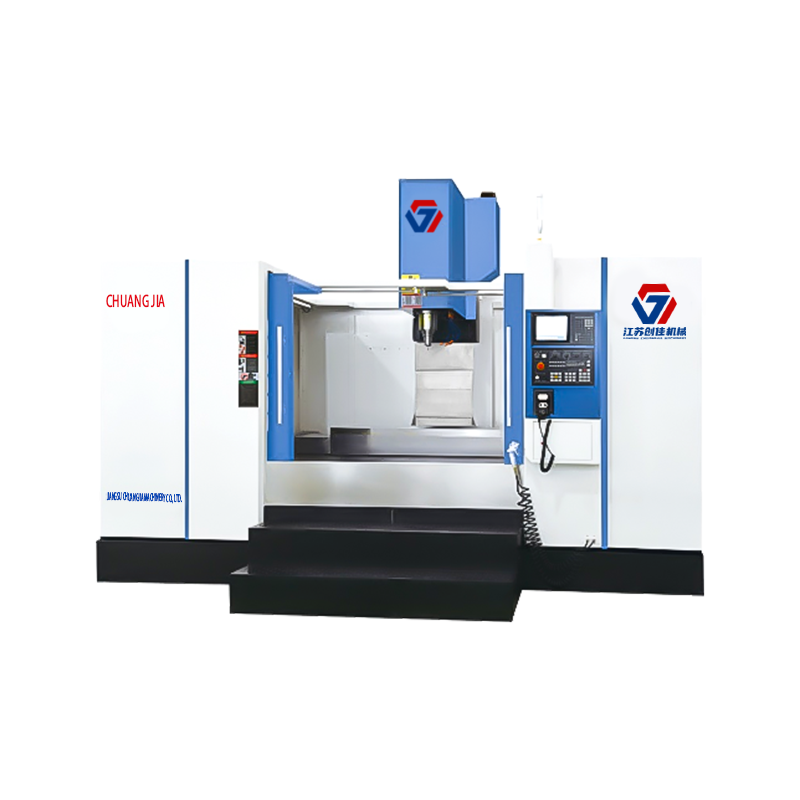
মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন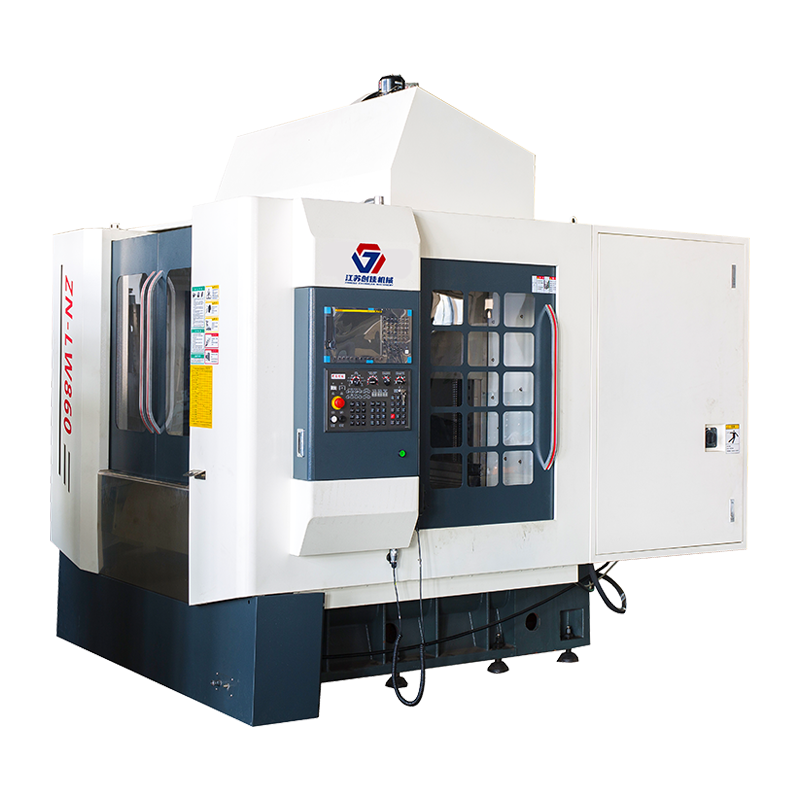
মেশিনটি ক্রস স্লাইডিং স্যাডল স্ট্রাকচার গ্রহণ করে, টেবিলটিজে উপরে যায় (এক্স অক্ষ), হেডস্টকটি এবং চাপ (ওয়াই অক্ষ) এবং স্যাডটিলক এবং উত্তর (ড অক্ষ)...
বিস্তারিত দেখুন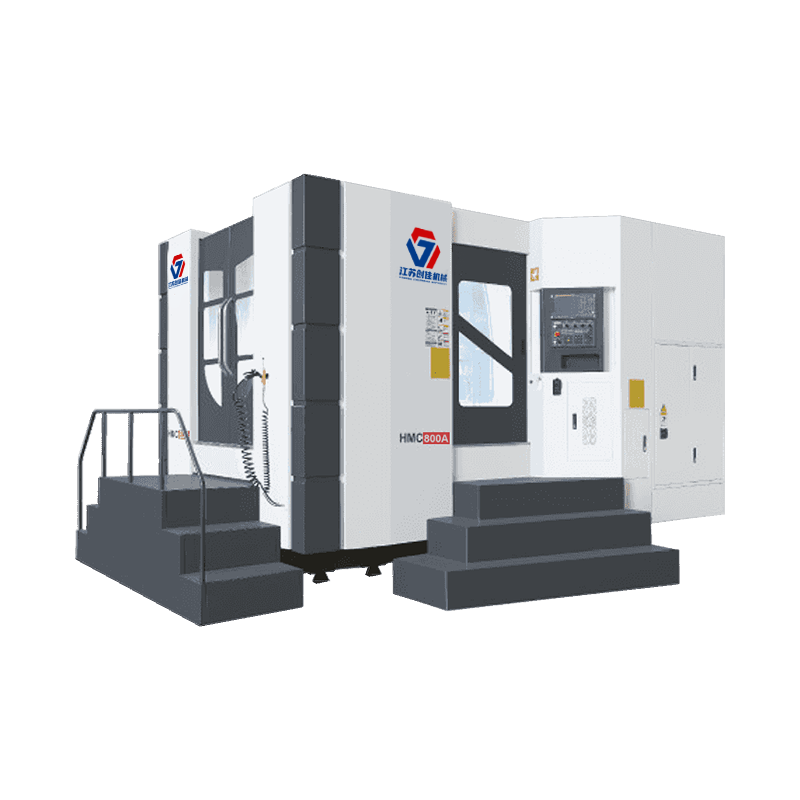
বিছানাটি একটি টিবাচক টি গঠন বিন্যাস গ্রহণ করে, টেবিলটি এবং উত্তর (জেড অক) সরে যায়, হেডস্টকটি উপরে এবং নীচে যায় (ই অক্ষ) এবং কলামটি বাম এবং ডেনে (...
বিস্তারিত দেখুন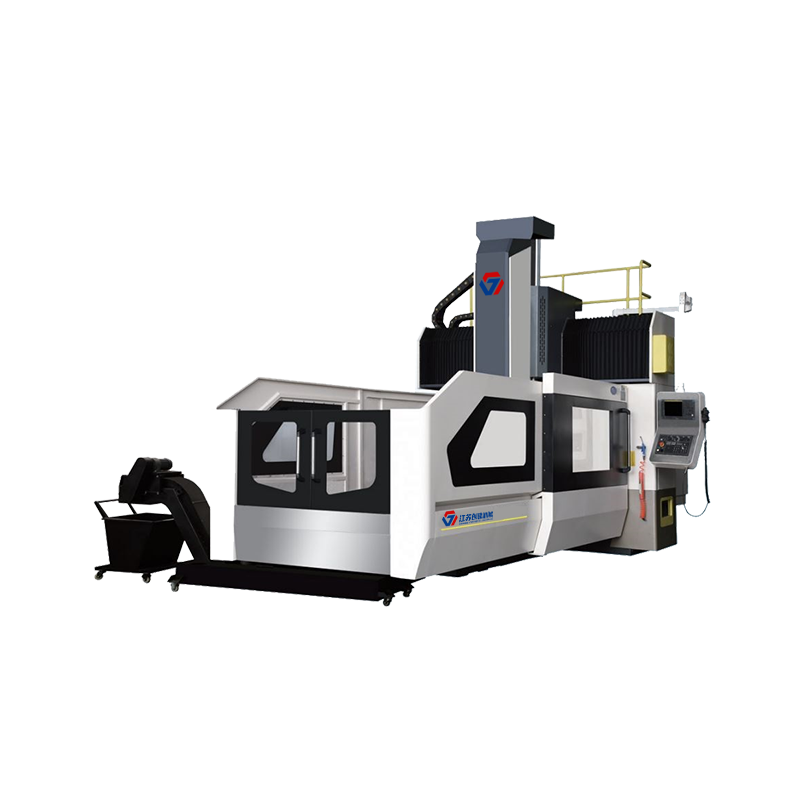
মেশিনটি বিছানায় স্থির গ্যান্ট্রি ফ্রিম এবং চলন্ত টেবিলের গঠন গ্রহণ করে। মরীচি কলাম ইনটিগ্রেটেড নকশা, উচ্চ অনমনীয়তা এবং নেতাতা স্থপতি বৈশিষ্ট্য আছ...
বিস্তারিত দেখুন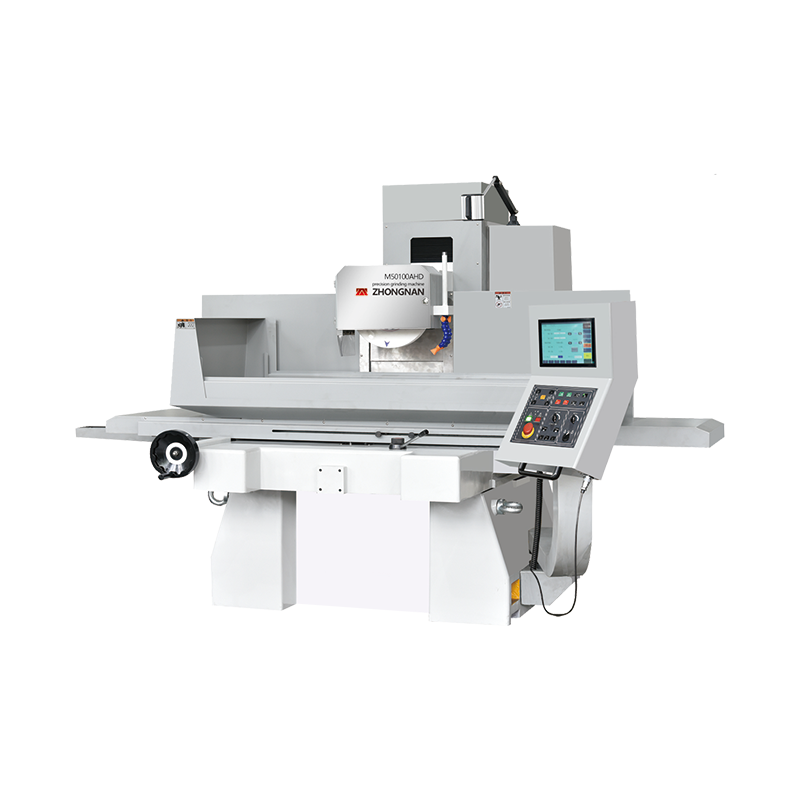
উচ্চ নির্ভুলতা/উচ্চে গতি/সিএনসি সার্স গ্রাইন্ডিং মেশিন এক্স অক্ষ জলবাহী/ওয়াইজেড অক্ষ সার্ভো/সিএনসি সিস্টেম সহজ করা। ক্রস স্লাইড স্ট্রচার, টেবিলের ...
বিস্তারিত দেখুন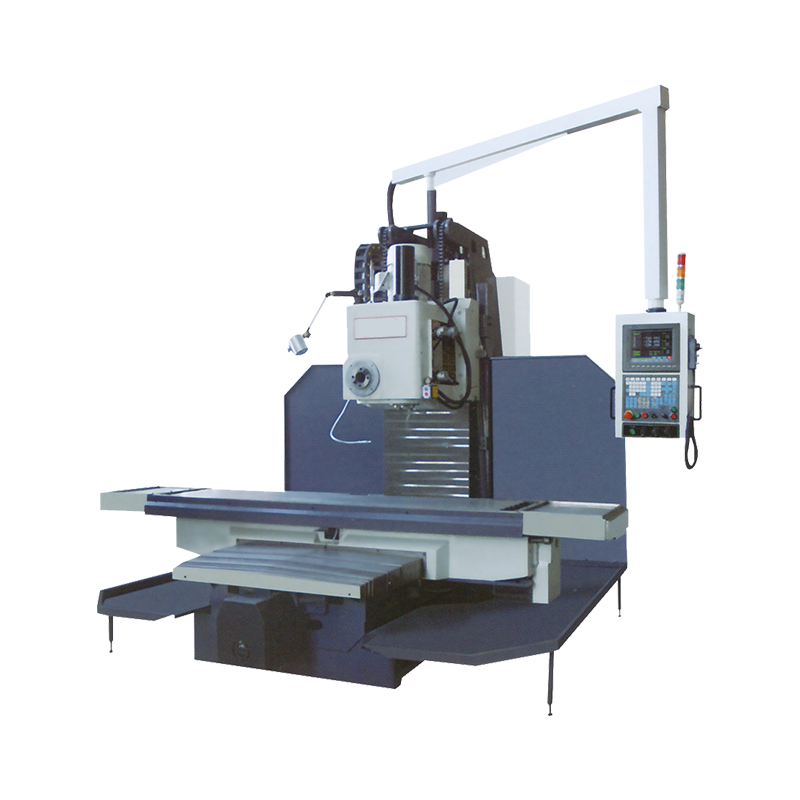
একটি উল্লম্ব এবং একটি অনুভূমিক গিয়ার হেডস্টক দ্বারা সজ্জিত, আউটপুট টার্ক বড়, কাটিয়া শক্তি। একবার ক্ল্যাম্পিং করার পরে, সমন্বয় এবং সমন্বয়ের সমত...
বিস্তারিত দেখুন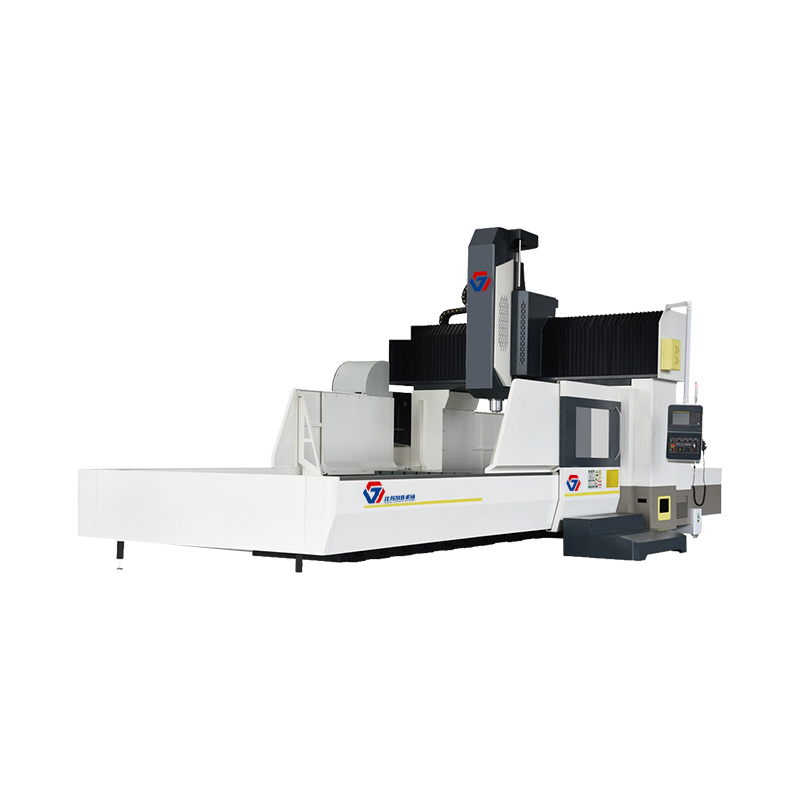
মেশিনটি বিছানায় স্থির গ্যান্ট্রি ফ্রিম এবং চলন্ত টেবিলের গঠন গ্রহণ করে। মরীচি কলাম ইনটিগ্রেটেড নকশা, উচ্চ অনমনীয়তা এবং নেতাতা স্থপতি বৈশিষ্ট্য আছ...
বিস্তারিত দেখুন
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
