 পণ্য অনুসন্ধান করুন
ZN-V50 উল্লম্ব মেশিনিং8
Cat:উল্লম্ব যন্ত্র কেন্দ্র
মেশিনিং সেন্টারেরঞ্চ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইল খুঁটিনাটি, ভিডিওর অংশ উচ্চ দৃঢ়তা, চলমান অংশের শীর্ষ নেতা প্রকা...
বিস্তারিত দেখুন
একটি চতুর্থ অক্ষ খুব কমই একটি মেশিনকে দ্রুততর করে তোলে। এটি সেটআপটি সরিয়ে দেয় যেখানে আপনার সহনশীলতা হারিয়েছিল এবং এটির জন্য অর্থ প্রদানের একমাত্র সঠিক কারণ।
একটি ভালভ বডি তিনটি মুখের বোর এবং তাদের দুটির মধ্যে একটি 0.02 মিমি অবস্থানগত কলআউট সহ টেবিলে পৌঁছায়। একটি তিন-অক্ষের উল্লম্ব মেশিনিং কেন্দ্রে যা তিনটি সেটআপ এবং তিনটি ডেটাম রিসেট। একটি 4 অক্ষের CNC উল্লম্ব মেশিনিং কেন্দ্রে এটি একটি সেটআপ এবং একটি ডেটাম। এই পার্থক্য, ব্রোশারে টাকু গতি নয়, চতুর্থ অক্ষের জন্য কেনা হয়।
সুতরাং প্রথম উপসংহার: চতুর্থ অক্ষটি নিজের জন্য অর্থ প্রদান করে যখন একটি অংশ পরিবারের দুটি মুখের উপর মেশিনযুক্ত বৈশিষ্ট্য থাকে, ওয়ার্কপিসটি একটি ঘূর্ণমান অক্ষের চারপাশে আঁকড়ে ধরা যেতে পারে এবং ব্যাচটি প্রায়ই ঘূর্ণমান ইউনিট, টেলস্টক, সিএএম পোস্ট-প্রসেসর এবং অপারেটর প্রশিক্ষণকে শোষণ করার জন্য যথেষ্ট পুনরাবৃত্তি করে। যদি এই তিনটি শর্তের মধ্যে যেকোন একটি ব্যর্থ হয়, একটি তিন-অক্ষের মেশিন সাধারণত কম টাকায় একই অংশ তৈরি করে।
অঙ্গুষ্ঠের নিয়ম: যদি সেটআপগুলির মধ্যে অংশটি পুনঃস্থাপনের জন্য চক্র সময়ের 10 শতাংশের বেশি খরচ হয় এবং একটি চক বা একটি কেন্দ্র এটিকে ধরে রাখতে পারে, তবে আরেকটি তিন-অক্ষের মেশিন অর্ডার করার আগে চার-অক্ষ সংখ্যাগুলি চালান।
একটি উল্লম্ব মেশিনিং কেন্দ্রে চতুর্থ অক্ষটি প্রায় সবসময়ই একটি ঘূর্ণমান টেবিল থাকে যা স্ট্যান্ডার্ড টেবিলের উপর মাউন্ট করা হয়, ওয়ার্কপিসটিকে X অক্ষের চারপাশে ঘুরিয়ে দেয়, যা A অক্ষ। টাকুটি এখনও X, Y এবং Z তে ভ্রমণ করে। কী পরিবর্তন হয় যে অংশটিকে হাত দিয়ে না করে একটি কোণে টুলে উপস্থাপন করা যেতে পারে।
সূচী মোডে ঘূর্ণমান টেবিল একটি নির্দিষ্ট কোণে অংশ অবস্থান, clamps, এবং কাটা জীবনবৃত্তান্ত; নিয়ন্ত্রণ এটিকে একটি অতিরিক্ত পজিশনিং অক্ষ হিসাবে বিবেচনা করে। স্ট্যান্ডার্ড CAM আউটপুট সাধারণত এটি কভার করে, এবং ঘূর্ণমান ইউনিট শুধুমাত্র কঠিন অবস্থান নির্ভুলতা প্রয়োজন।
একযোগে মোডে A অক্ষ সরে যায় যখন টুলটি কাটে থাকে, যেভাবে মোড়ানো প্রোফাইল, সর্পিল পোর্ট এবং ক্যাম ফর্মগুলি একটি ক্রমাগত পাসে তৈরি হয়। এটি একটি পোস্ট-প্রসেসরের দাবি করে যা রোটারি গতিবিদ্যা বোঝে, পরে যোগ করার পরিবর্তে রোটারি ড্রাইভের সাথে একত্রিত একটি নিয়ন্ত্রণ এবং একটি প্রোগ্রামার যিনি আগে চার-অক্ষের কাজ চালিয়েছেন।
একটি উল্লম্ব মেশিনের চতুর্থ অক্ষটি একটি উল্লম্ব টাকুটির নীচে একটি অনুভূমিক ঘূর্ণন অক্ষের অংশটিকে ধরে রাখে: ফিক্সচারিং দৃশ্যমান থাকে, চিপগুলি পরিষ্কার হয়ে যায় এবং টুলিং আদর্শ। একটি ঘূর্ণমান প্যালেট সহ একটি অনুভূমিক মেশিন প্রতি পাসে আরও বেশি মুখে পৌঁছায় এবং গভীর বোর থেকে চিপগুলি আরও ভালভাবে পরিষ্কার করে, তবে এটির দাম বেশি এবং সাধারণত সমাধির পাথরের ফিক্সচারের প্রয়োজন হয়। মোটামুটি একটি 500 মিমি ঘনক্ষেত্রের নীচে, উল্লম্ব সাধারণত শুরু করার জন্য সস্তা জায়গা।
| কনফিগারেশন | গতি | একটি বহুমুখী অংশের জন্য সেটআপ | আদর্শ ফিট | প্রধান বাণিজ্য বন্ধ |
|---|---|---|---|---|
| তিন-অক্ষ VMC | X, Y, Z | দুই থেকে চার | প্লেট, একক মুখের কাজ, কম ভলিউম | সেটআপের মধ্যে ডেটাম রিসেট হয় |
| সূচিবদ্ধ 3 1 | X, Y, Z প্লাস A পজিশনিং | এক থেকে দুই | অংশের চারপাশে নির্দিষ্ট কোণে বৈশিষ্ট্য | কোন ক্রমাগত ঘূর্ণমান ইন্টারপোলেশন |
| যুগপৎ চার-অক্ষ | X, Y, Z প্লাস ইন্টারপোলেটেড A | এক | মোড়ানো প্রোফাইল, ক্যাম, সর্পিল পোর্ট | CAM পোস্ট এবং ক্লিয়ারেন্স চেক |
| পাঁচ-অক্ষ | তিন রৈখিক প্লাস দুই রোটারি | এক | জটিল কনট্যুর এবং আন্ডারকাট | উচ্চতর মেশিন, প্রোগ্রামিং এবং সংঘর্ষের খরচ |
যে কাজটি চতুর্থ অক্ষকে ন্যায়সঙ্গত করে তা খুব কমই বিদেশী। এটি পুনরাবৃত্তি হয়, এবং মুখের মধ্যে কৌণিক সম্পর্ক এক অংশ থেকে অন্য অংশে ধরে রাখতে হবে। চারটি পরিবার বারবার উঠে আসে:
চতুর্থ অক্ষ কদাচিৎ কাটা ছোট করে। এটি সেটআপ মুছে দেয়, এবং সেটআপ হল যেখানে বেশিরভাগ সহনশীলতা অদৃশ্য হয়ে যায়।
স্বয়ংচালিত, নতুন শক্তি, ছাঁচ তৈরি এবং নীলকান্তমণি প্রক্রিয়াকরণ হল সেই খাত যেখানে এই প্যাটার্নটি প্রায়শই দেখা যায়। ভলিউম হল পাটিগণিতকে পরিবর্তন করে: মাসে কয়েকশো অংশে, প্রতি টুকরোতে সংরক্ষিত সময় হ্যান্ড ফিক্সচারিংয়ের নমনীয়তার চেয়ে বেশি।
সবচেয়ে সাধারণ স্পেসিফিকেশন ত্রুটি হল অংশের দৈর্ঘ্যের জন্য মেশিনের আকার দেওয়া এবং এর সুইং ভুলে যাওয়া। একটি ওয়ার্কপিস 300 মিমি লম্বা এবং 220 মিমি জুড়ে একটি ঘূর্ণমান ইউনিট প্রয়োজন যা এটিকে আঁকড়ে ধরতে পারে, একটি সুইং খাম যা কলামটি পরিষ্কার করে এবং উপরের দিকে পৌঁছানোর জন্য যথেষ্ট Z ভ্রমণ বাকি। একটি 250 মিমি ঘূর্ণমান ইউনিট একটি অংশ এমনকি লোড হওয়ার আগে 200 থেকে 250 মিমি Z ভ্রমণ করতে পারে।
একটি স্বয়ংক্রিয় টুল চেঞ্জার সহ একটি 1270 মিমি ক্লাস মেশিন একটি সাধারণ মধ্যম স্থল: একটি ঘূর্ণমান টেবিল এবং টেলস্টকের জন্য পর্যাপ্ত X ভ্রমণ পাশাপাশি, ঘূর্ণনকারী বডি পরিষ্কার করার জন্য যথেষ্ট Z, এবং একটি ম্যাগাজিন থেমে না গিয়ে একটি মিশ্র ড্রিলিং এবং মিলিং প্রোগ্রাম শেষ করার জন্য যথেষ্ট গভীর।
হস্তক্ষেপ অঙ্কন পরীক্ষা করুন, না ক্যাটালগ ফটোগ্রাফ. অনেক উল্লম্ব মেশিনিং সেন্টারে টুল চেঞ্জার এবং একটি বড় ঘূর্ণমান টেবিল ভাগ করে স্থান, এবং একটি সম্পূর্ণ ম্যাগাজিনের সাথে সর্বাধিক সুইং আপনি আজ যে সরঞ্জামগুলি চালাচ্ছেন তার থেকে ছোট।
একটি ঘূর্ণমান অক্ষ অংশটি যেভাবে ধরে রাখা হয় তার মতোই সঠিক। কেন্দ্র স্যুট shafts মধ্যে; একটি তিন চোয়াল চক বা একটি স্ব-কেন্দ্রিক ভিস ছোট সিলিন্ডারের জন্য উপযুক্ত; কাস্টম নেস্টের সাথে একটি ফেসপ্লেট বিশ্রী কাস্টিংয়ের জন্য উপযুক্ত। প্রতিটি পছন্দ পরিবর্তন করে যে কতটা অংশ অসমর্থিত ঝুলে থাকে এবং অসমর্থিত দৈর্ঘ্য বকবক হিসাবে দেখায়।
ঘূর্ণমান নির্ভুলতা আর্ক-সেকেন্ডে উদ্ধৃত করা হয় এবং সেই রূপান্তরটি হাত দ্বারা করা মূল্যবান। একটি ঘূর্ণন অক্ষ 15 আর্ক-সেকেন্ডের নির্ভুল, 300 মিমি ব্যাসার্ধে পরিমাপ করা হয়, স্পিন্ডল ত্রুটি, তাপ বৃদ্ধি বা টুল পরিধান যোগ করার আগে প্রায় 0.02 মিমি স্পর্শক ত্রুটির অবদান রাখে। একটি 0.05 মিমি ট্রু পজিশন কলআউটে, এটি ইতিমধ্যেই বাজেটের একটি বড় অংশ।
ক্রমাগত ঘূর্ণন ঘূর্ণমান ইউনিটকেও উষ্ণ করে। একটি টেবিল যা প্রতি চক্রে কয়েকবার সূচী করে তা পরিবেষ্টিত থাকে; একটি যা বিশ মিনিটের জন্য প্রসারিত হয়, এবং ড্রিফট বৈশিষ্ট্যগুলির মধ্যে কৌণিক সম্পর্কের মধ্যে পড়ে। সেই কাজের জন্য তৈরি মেশিনগুলি বেস এবং কলামে বেশি ভর বহন করে এবং যথার্থতার গল্পটি টেবিলের নীচে শুরু হয়, যেমনটি আচ্ছাদিত অনমনীয় ভিত্তি কাঠামো এবং মেশিনিং সঠিকতা .
পরে তিন-অক্ষের মেশিনে একটি ঘূর্ণন টেবিল বোল্ট করার পরিকল্পনা করবেন না। নিয়ন্ত্রণের জন্য একটি চতুর্থ-অক্ষ ড্রাইভ এবং তারের প্রয়োজন, জ্যামিতি পুনরায় যাচাই করতে হবে এবং আফটার মার্কেট রোটারি ইউনিটগুলি ওয়ারেন্টি এবং পরিষেবাকে জটিল করতে পারে। যদি অংশ পরিবার বাস্তব হয়, মেশিনের সাথে অক্ষ অর্ডার করুন।
যেহেতু একটি চার-অক্ষের উল্লম্ব মেশিনিং সেন্টার একটি ক্যাটালগ আইটেমের পরিবর্তে একটি কনফিগারেশন, ইঞ্জিনিয়ারিং গভীরতা স্পেসিফিকেশন শীটের মতোই গুরুত্বপূর্ণ।
জিয়াংসু চুয়াংজিয়া মেশিনারি সেই ধরনের উল্লম্ব ইন্টিগ্রেশন সহ এক নির্মাতা। 2000 সালে একটি সারফেস গ্রাইন্ডার প্রস্তুতকারক হিসাবে প্রতিষ্ঠিত এবং এখন Nantong Zhongnan ইন্টেলিজেন্ট টেকনোলজি গ্রুপের অংশ, এটি 30 জন সিনিয়র ইঞ্জিনিয়ার এবং 20 জন R&D ইঞ্জিনিয়ার সহ 380 টিরও বেশি কর্মচারী সহ প্রায় 100,000 বর্গ মিটারের একটি প্রোডাকশন পার্ক চালায় এবং এটি নিজস্ব ফাউন্ড্রি, শীট মেটাল শপ এবং পেইন্টিং শপ এবং অ্যাসেম্বলির দোকানের পাশাপাশি পরিচালনা করে।
এর উল্লম্ব যন্ত্র কেন্দ্র পরিসীমা ZNL1160, ZNL1270, ZNL1580 এবং ZNL1890 মডেল প্লাস ZNV1160, ZNV850 এবং ZNV855, ZNL1270 এবং ZNV855-এ নির্দিষ্ট স্বয়ংক্রিয় টুল চেঞ্জার সহ কভার করে। একই গ্রুপ গ্যান্ট্রি এবং অনুভূমিক মেশিনিং সেন্টার, ট্যাপিং সেন্টার এবং নির্ভুল পৃষ্ঠ গ্রাইন্ডার তৈরি করে।
একটি কারখানা পরিদর্শনের সময় একটি দরকারী পরীক্ষা: সাইটটি না রেখে ফাউন্ড্রি থেকে মেশিনিং বে পর্যন্ত অ্যালাইনমেন্ট বেঞ্চে হাঁটুন। ইন-হাউস কাস্টিং এবং ইন-হাউস অ্যালাইনমেন্ট হল যা একটি চার-অক্ষ কনফিগারেশনকে একই মেশিনের তিন-অক্ষ সংস্করণের মতো একই জ্যামিতি মান ধরে রাখতে দেয়।
চতুর্থ অক্ষ কিনুন যখন অংশ পরিবার বাস্তব হয়, ব্যাচগুলি পুনরাবৃত্তি হয়, এবং ওয়ার্কপিসটি একটি ঘূর্ণমান অক্ষের চারপাশে আঁকড়ে ধরে থাকতে পারে। এটিকে পরে যোগ করার জন্য একটি আনুষঙ্গিক হিসাবে বিবেচনা করার পরিবর্তে রোটারি ইউনিট, টেলস্টক এবং নিয়ন্ত্রণ বিকল্পগুলির সাথে অর্ডার পর্যায়ে এটি নির্দিষ্ট করুন।
তারপর স্পেসিফিকেশন প্রচেষ্টা ব্যয় করুন যেখানে এটি অংশে দেখায়: সুইং ব্যাস, অবশিষ্ট Z ভ্রমণ, টুল ক্লিয়ারেন্স এবং টেবিলের নীচে সবকিছুর অনমনীয়তা। সেগুলি সঠিকভাবে পান এবং চতুর্থ অক্ষটি যা করার উদ্দেশ্য ছিল তা করে, যা একটি সেটআপ, একটি ডেটাম এবং একটি সহনশীলতা যা দ্বিতীয় মুখে টিকে থাকে৷
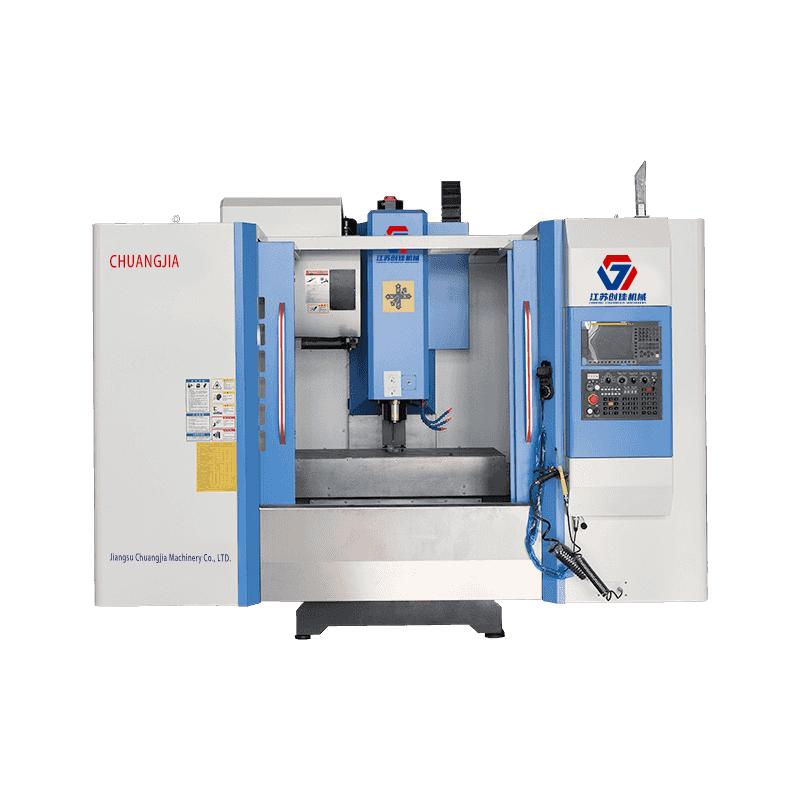
মেশিনিং সেন্টারেরঞ্চ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইল খুঁটিনাটি, ভিডিওর অংশ উচ্চ দৃঢ়তা, চলমান অংশের শীর্ষ নেতা প্রকা...
বিস্তারিত দেখুন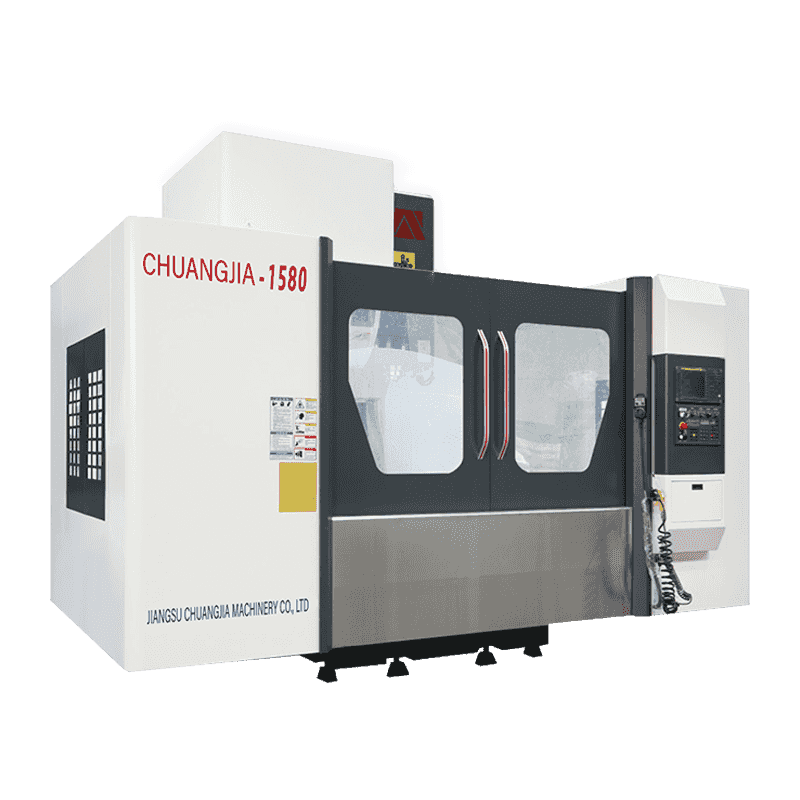
মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন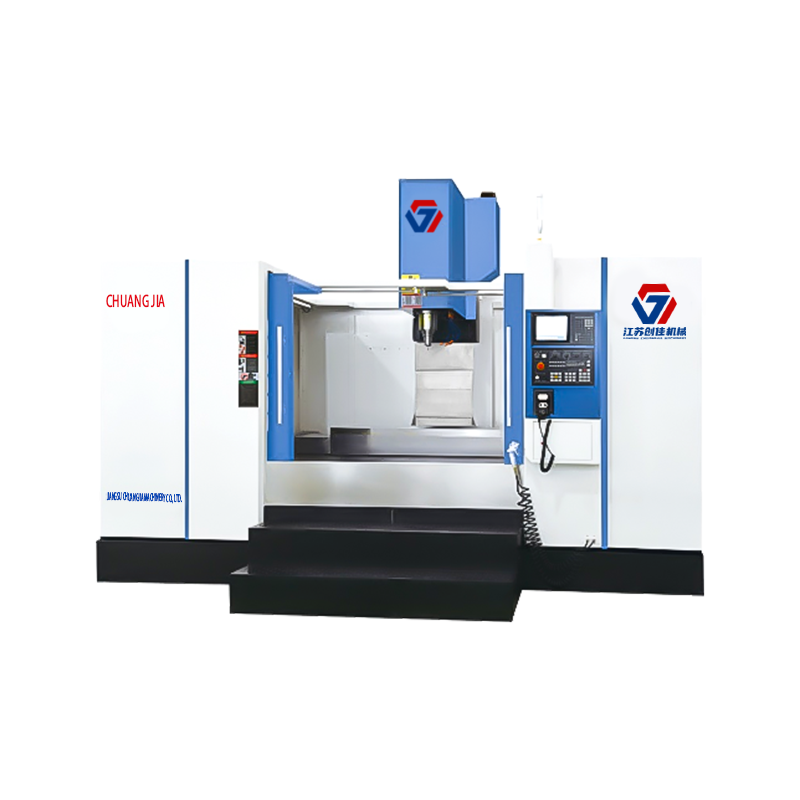
মেশিনিং কেন্দ্রের অংশ এই সরীটি এ-আকৃতির একক কলমে স্থির করা হয়েছে, ওয়াবেয়ের মোবাইলের খুঁটিনাটি, ছবির অংশ উচ্চ দৃঢ়তা, চলমান অংশের পার্টির শীর্ষ ন...
বিস্তারিত দেখুন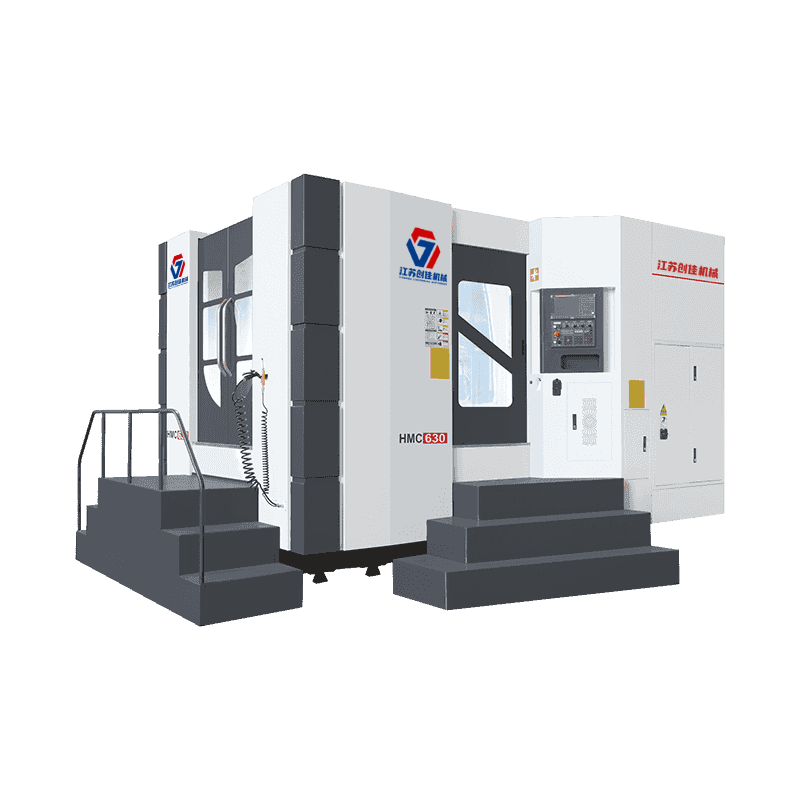
বিছানাটি উল্টানো টি স্ট্রচার লেআউট গ্রহণ করে, টেবিলটি ঘুরতে থাকে (এক্স অক্ষ), হেডস্টকটি উপরে এবং নিরোধক (অক্ষ) এবং কটি কাটি এবং উত্তর (জেড অক্ষ) সর...
বিস্তারিত দেখুন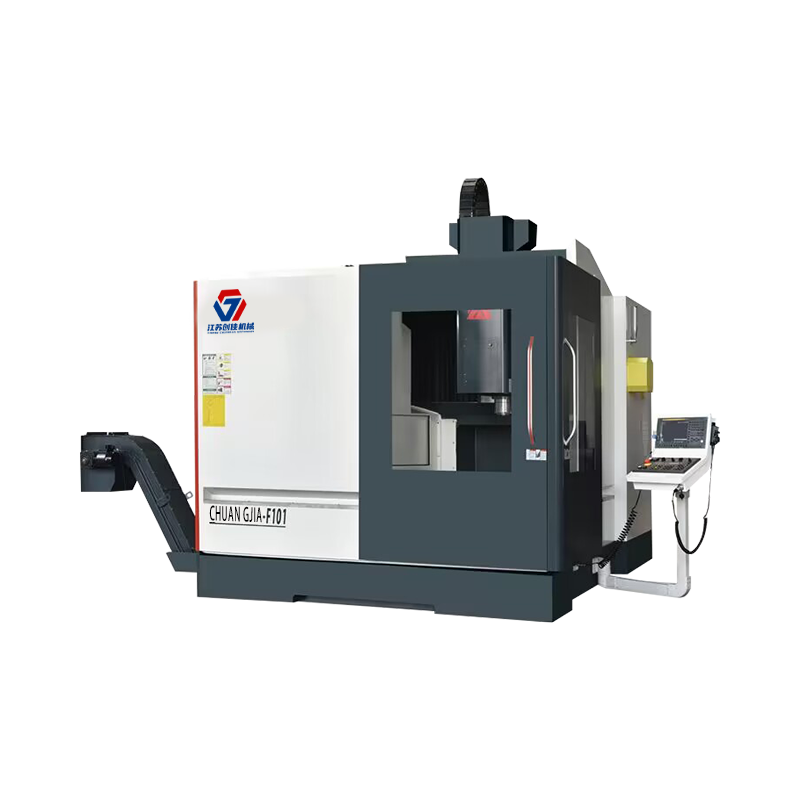
গ্যান্ট্রিট্রি মেশিন শক্তিশালীিং অপারেশনের এই সার্কের সমর্থন বহির্ভুত-শুল্ক রোলর রৈখটি গ্রহণ করে, যা তিন অংশে রাখা সহজ, কম ঘর্ষণ প্রতিরোধ, চলমান ব্...
বিস্তারিত দেখুন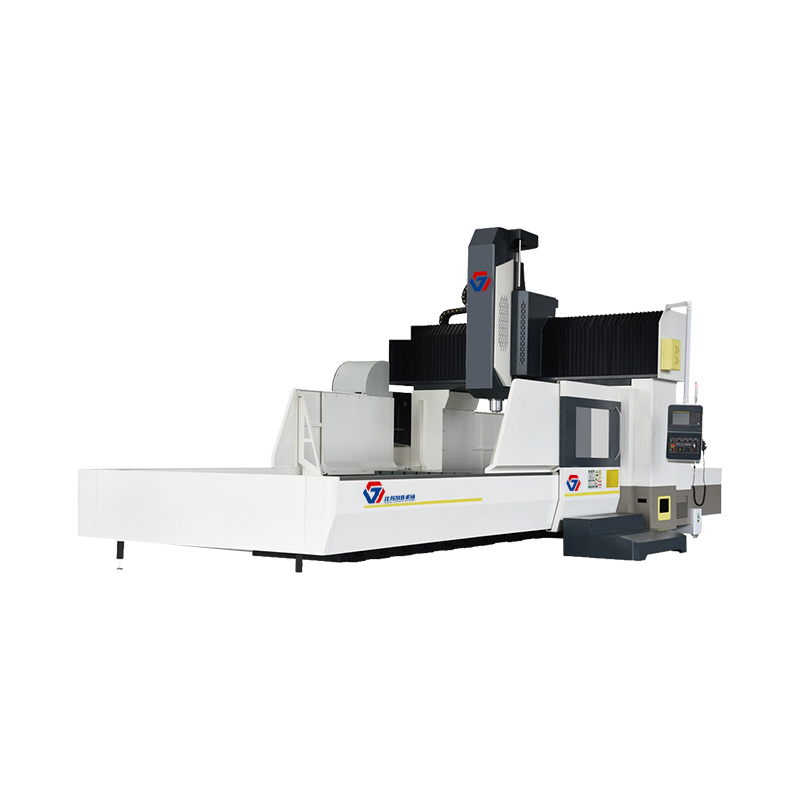
মেশিনটি বিছানায় স্থির গ্যান্ট্রি ফ্রিম এবং চলন্ত টেবিলের গঠন গ্রহণ করে। মরীচি কলাম ইনটিগ্রেটেড নকশা, উচ্চ অনমনীয়তা এবং নেতাতা স্থপতি বৈশিষ্ট্য আছ...
বিস্তারিত দেখুন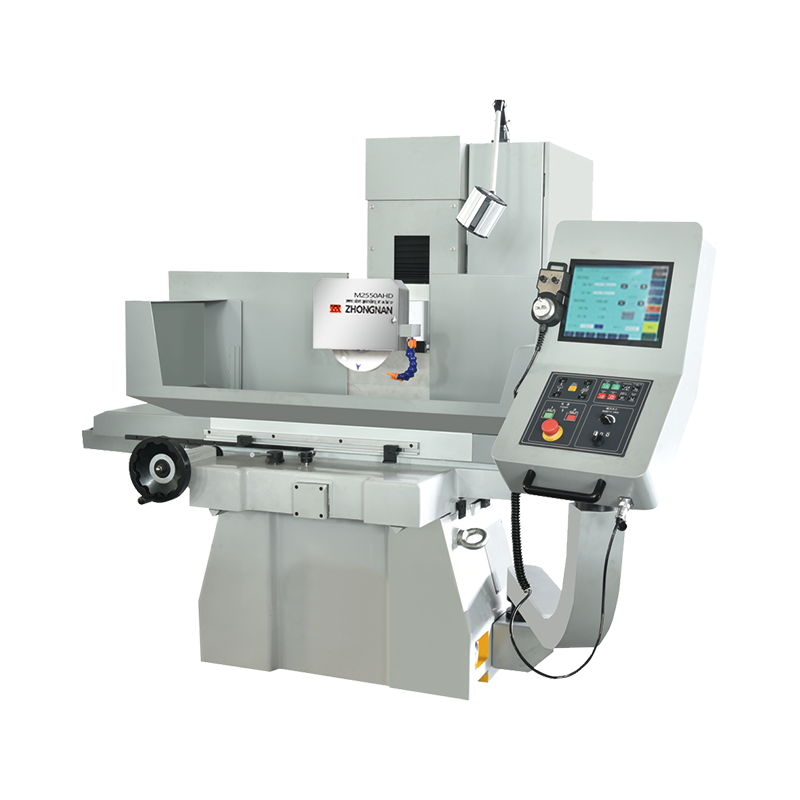
উচ্চ নির্ভুলতা/উচ্চে গতি/সিএনসি সার্স গ্রাইন্ডিং মেশিন এক্স অক্ষ জলবাহী/ওয়াইজেড অক্ষ সার্ভো/সিএনসি সিস্টেম সহজ করা। ক্রস স্লাইড স্ট্রচার, টেবিলের ...
বিস্তারিত দেখুন
মেশিনটি বিছানায় স্থির গ্যান্ট্রি ফ্রিম এবং চলন্ত টেবিলের গঠন গ্রহণ করে। মরীচি কলাম ইনটিগ্রেটেড নকশা, উচ্চ অনমনীয়তা এবং নেতাতা স্থপতি বৈশিষ্ট্য আছ...
বিস্তারিত দেখুন
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
